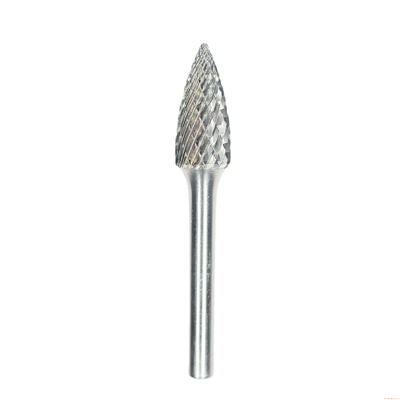
Tableau des RPM des fraises carbure par matériau et diamètre de tête
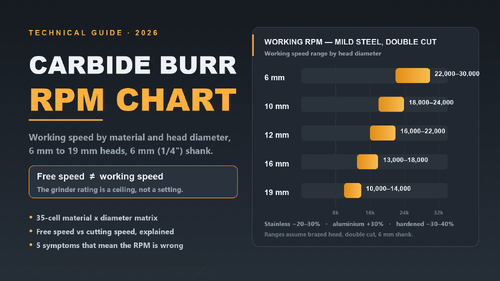
La plupart des meuleuses droites sont évaluées à 20 000 à 30 000 tr/min, et certains modèles pneumatiques annoncent 50 000. Presque toutes les défaillances de fraises carbure que nous constatons — glaçage, encrassement, goujures ébréchées, tête brasée qui se détache — remontent à une mauvaise lecture d'un chiffre :le régime indiqué sur la meuleuse est la vitesse à vide de la broche, pas la vitesse de travail de la fraise en coupe.
Ce tableau donne les plages de vitesse de travail par diamètre de tête et matériau. Il est conçu pour les fraises carbure standard à tête brasée, à double taille, sur une queue de 6 mm (1/4"). Lorsque les tableaux des fabricants divergent — et ils le font, jusqu'à 3x pour la même taille de tête — nous prenons la valeur la plus conservatrice et nous le disons.
Le tableau : régime de travail par matériau et diamètre de tête
Matériau
6 mm
10 mm
12 mm
16 mm
19 mm
Acier doux
22 000–30 000
18 000–24 000
16 000–22 000
13 000–18 000
10 000–14 000
Acier inoxydable
16 000–21 000
13 000–17 000
12 000–16 000
10 000–13 000
7 000–10 000
Fonte
24 000–33 000
20 000–26 000
18 000–24 000
14 000–20 000
11 000–15 000
Aluminium et alliages tendres
28 000–39 000
23 000–31 000
21 000–28 000
17 000–23 000
13 000–18 000
Cuivre et laiton
27 000–37 000
22 000–30 000
20 000–27 000
16 000–22 000
12 000–17 000
Acier trempé, HRC 45+
14 000–19 000
11 000–15 000
10 000–14 000
8 000–11 000
6 000–9 000
Plastique et PRV
15 000–21 000
12 000–17 000
11 000–15 000
9 000–12 000
7 000–10 000
Vitesse à vide vs vitesse de travail
Une puissance de 50 000 tr/min est mesurée sans rien dans le mandrin. Mettez une tête de 19 mm sur cette broche et le tranchant parcourt environ 3 000 m/min — soit environ dix fois la vitesse de surface qu'un tranchant carbure brasé sur acier peut supporter. Faites-le tourner à cette vitesse et la jonction de brasage surchauffe en quelques minutes ; la tête ne casse pas le premier jour, elle casse la semaine suivante, dans la pièce. C'est pourquoi les plus grosses têtes du tableau sont à 10 000–14 000 tr/min : à ces vitesses, le tranchant tourne près de 600–850 m/min, ce que le carbure brasé supporte en continu.
Vérifiez chaque cellule avec une formule
Vitesse de travail à partir de la vitesse de coupe : N (tr/min) = Vc (m/min) × 1000 ÷ (π × D (mm))
Exemples travaillés, chacun tombant dans sa cellule du tableau :
Tête de 12 mm dans de l'acier doux, Vc cible ≈ 650 m/min → N ≈ 17 200 tr/min → la cellule indique 16 000–22 000 ✓
Tête de 12 mm dans de l'inox, Vc ≈ 470 → N ≈ 12 500 tr/min → la cellule indique 12 000–16 000 ✓
Tête de 12 mm dans de l'aluminium, Vc ≈ 845 → N ≈ 22 400 tr/min → la cellule indique 21 000–28 000 ✓
Tête de 12 mm dans de l'acier trempé, Vc ≈ 420 → N ≈ 11 100 tr/min → la cellule indique 10 000–14 000 ✓
Le tableau est simplement cette formule avec des bandes de Vc conservatrices par matériau — l'aluminium et le cuivre tournent vite car le risque est le soudage des copeaux, pas la chaleur du tranchant ; l'acier trempé tourne lentement car chaque point de charge du tranchant atterrit sur une jonction de brasage.
La taille simple ou double change la ligne à lire
Double taille(deux goujures croisées) brise le copeau : utilisez-la pour l'acier, l'inox, la fonte. Commencez au milieu de la plage.
Taille simple(une goujure ouverte) évacue le copeau : utilisez-la pour l'aluminium, le cuivre, les plastiques — les matériaux à copeaux collants, où vous pouvez prendre le haut de la plage car le dégagement, pas la chaleur, est la limite.
Un avertissement dans les deux sens : ne pas utiliser une fraise à taille simple sur de l'inox — une large goujure ne peut pas briser le copeau filant et le tranchant écrouit la surface contre vous. Et une fraise à double taille dans de l'aluminium s'encrassera en quelques secondes, peu importe ce que dit le tableau.
Cinq symptômes indiquant que vous utilisez la mauvaise vitesse
Symptôme
Cause
Correction
Les copeaux deviennent bleus / couleur paille
Trop rapide — chaleur du tranchant au-dessus de la tolérance de brasage
Réduire de 20–30 %, vérifier la pression
La fraise s'encrasse / se bouche dans l'aluminium
Trop lent pour un copeau collant, ou double taille dans un alliage tendre
Augmenter la vitesse pour la ligne aluminium, passer à la taille simple
Marques de martelage, sifflement
Trop rapide pour le rapport tête-queue, porte-à-faux trop long
Descendre en bas de la plage, raccourcir le porte-à-faux
Le tranchant s'émousse en quelques minutes
Trop lent — frottement au lieu de coupe
Augmenter de 10–20 % avant de remplacer la fraise
La ligne de brasage se décolore / la tête se desserre plus tard
Fonctionnement prolongé à vitesse à vide
Traiter la puissance de la meuleuse comme un plafond, jamais comme un réglage
D'où viennent ces chiffres
Honnête mise en garde : les tableaux de RPM des fraises carbure publiés divergent — la même tête de 1/2" est évaluée entre 8 000 et 24 000 tr/min selon la marque. Nos plages sont dérivées des limites de vitesse de coupe pour le carbure brasé (environ 750–850 m/min en continu), vérifiées par rapport aux tableaux des fabricants publiés, et biaisées conservatrices partout où les sources divergent. Ce sont des estimations d'ingénierie, pas des données de test en laboratoire : lorsque votre machine, votre montage ou votre matériau se comportent différemment, croyez les cinq symptômes ci-dessus plutôt que n'importe quel tableau — y compris le nôtre.
FAQ
Puis-je utiliser une fraise carbure dans n'importe quelle meuleuse droite ?
N'importe quelle meuleuse droite qui accepte la queue, oui — mais adaptez la vitesse. Une meuleuse droite électrique de 25 000 tr/min convient pour les têtes jusqu'à environ 12 mm ; un modèle pneumatique de 50 000 tr/min doit être étranglé ou équipé d'une tête plus petite.
Que se passe-t-il si j'utilise une fraise carbure trop rapidement ?
D'abord les copeaux se décolorent, puis le tranchant se glace et arrête de couper, puis la jonction de brasage s'affaiblit. La défaillance est généralement retardée — la fraise qui a "perdu sa tête soudainement" a été utilisée trop rapidement des jours auparavant.
Pourquoi ma fraise s'encrasse-t-elle dans l'aluminium même à la bonne vitesse ?
Mauvais type de taille, très probablement. Les goujures à double taille piègent les copeaux mous. Une taille simple, ou un motif de coupe pour aluminium (denture grossière), est la solution — la vitesse seule ne sauvera pas une fraise à double taille dans l'aluminium.
Quelle vitesse pour l'acier trempé ou les matrices HRC 60 ?
La ligne pour acier trempé : 6 000–9 000 tr/min pour une tête de 19 mm, 10 000–14 000 pour 12 mm. Si la fraise est monobloc (pas brasée), vous pouvez vous placer en haut de la plage — voir notre Fraise carbure double taille SB-5 de 1/2" pour l'option standard en acier de 1/2".
Une fraise plus longue change-t-elle la vitesse ?
Des goujures plus longues et un porte-à-faux plus grand ajoutent du levier. Lorsque la goujure dépasse 3x le diamètre de la queue, prenez le bas de la plage et laissez la fraise faire le travail.
Pourquoi les tableaux RPM des fabricants divergent-ils autant ?
Parce qu'aucun d'entre eux ne publie de données de test en laboratoire — chaque tableau sur le marché, y compris le nôtre, est un calcul de vitesse de coupe avec un biais de sécurité. La divergence (jusqu'à 3x) vous indique que le tableau est un point de départ et que les cinq symptômes sont la véritable boucle de rétroaction.
Comment savoir si ma fraise est usée ?
Pas seulement à l'aspect. Un tranchant glacé peut être redressé avec une pierre à rectifier ; remplacez la fraise lorsque le profil de la goujure est visiblement arrondi ou que le taux d'enlèvement reste faible même après avoir réajusté la vitesse.
Obtenir un devis
Indiquez-nous le matériau et la taille de tête que vous utilisez — nous fabriquons des fraises carbure des séries SA, SB et SC en pouces et en métrique, et nous confirmerons la bonne vitesse et le bon type de taille pour votre application.
TCT Guide du coupeur annulaire: Tailles, tiges, matériaux et applications industrielles
Dans la métallurgie moderne et la fabrication industrielle lourde, l'efficacité et la précision du forage sont essentielles.et susceptible d'usure rapide lorsqu'il est utilisé avec des alliages durs.TCT (Tungsten Carbide Tipped) coupeuses annulairesont révolutionné le forage haute performance en offrant des taux de pénétration plus rapides, une résistance thermique supérieure et une durée de vie plus longue de l'outil.
Ce schéma détaillé explore la conception technique, l'adéquation des matériaux, les principales applications industrielles et les critères de sélection des forages TCT.
1Qu'est-ce qu'un coupeur annulaire TCT?
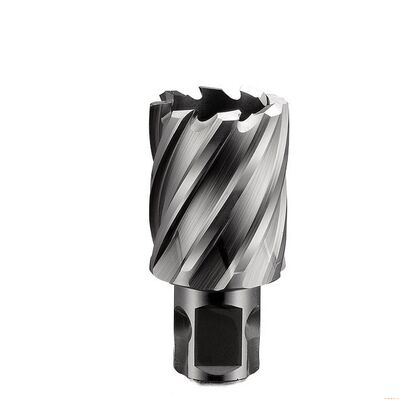
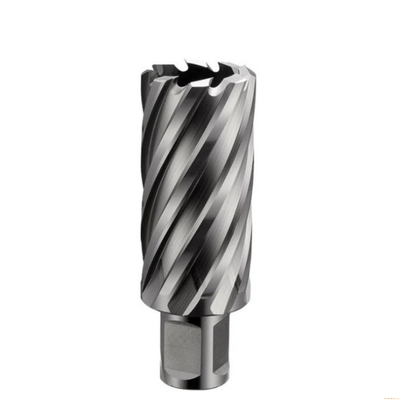
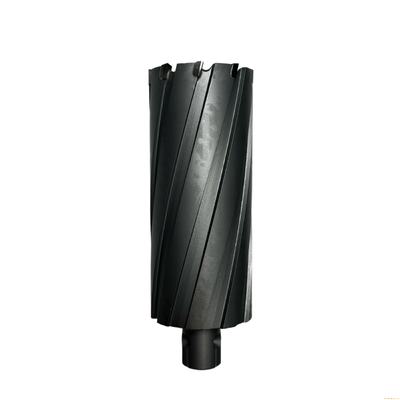
UneCoupeuse annulaire TCT(également connu sous le nom de perceuse à base de carbure) est un outil de coupe creux et spécialisé utilisé avec des presses à perceuse magnétique, des machines de perçage radiales et des centres CNC.
Contrairement aux perceuses conventionnelles qui transforment le volume complet du trou en copeaux, une coupe annulaire coupe seulement la périphérie extérieure du trou.réduire considérablement le frottement de coupe, consommation d'énergie de la machine et temps de forage.
Principaux avantages de la découpe annulaire:
Efficacité énergétique:Élimine seulement 1/3 à 1/4 du matériau par rapport au forage solide.
Les trous sans excréments:Produit des finitions lisses, précises et sans entailles sans forage préalable ni trous pilotes.
Pénétration rapide:La géométrie multi-dents répartit la charge de la puce uniformément, doublant ou triplant les vitesses d'alimentation.
2. Spécifications techniques et ingénierie des outils
La compréhension de la conception structurelle d'une découpeuse annulaire TCT permet de choisir le bon outil pour les environnements de coupe exigeants.
A. Géométrie des dents et matières premières
Carbure vierge à micro-grains:Les découpeuses TCT haut de gamme utilisent des inserts de carbure de tungstène à micro-grains 100% vierges soudés à un corps de coupe en acier allié, offrant une dureté et une résistance à l'usure élevées.
Géométrie multi-coupe en étages:Les extrémités de carbure sont broyées avec des angles de coupe internes, internes et externes variables pour briser les copeaux en fragments plus petits, évitant ainsi les embouteillages d'outils et réduisant la charge de la broche.
Le brasage avancé:La technologie de brasage en argent à fond plat assure une résistance élevée à la liaison entre les extrémités du carbure et le corps en acier, éliminant le détachement des extrémités sous une forte pression d'alimentation.
B. Configurations de la tige et compatibilité avec les machines
Pour s'adapter à divers systèmes de forage magnétique dans le monde entier, les découpeuses TCT sont fabriquées avec des entraînements à tiges standard:
Je suis désolée.Les doubles points plats assurent une serrure rigide; convient à la plupart des presses de forage magnétiques globales.
- Il est à l'intérieur.Il comporte une combinaison de points plats et de rainures à connexion rapide pour un montage universel.
Pour les pièces de rechange, les pièces de rechange doivent être placées à l'intérieur de l'emballage.Conçus spécialement pour les arborets européens sans outil.
Je suis désolée.Utilisé sur des coupeuses TCT de gros diamètre (60 mm+) de grande capacité.
C. Dimensions et profondeur de coupe (DOC)
Démétrage de coupe:D'une gamme allant du compact12 mmà grande échellePlus de 100 mmdes tailles standard, avec des capacités de fabrication sur mesure atteignant250 mm et plus.
Profondeur de coupe (DOC):Les profondeurs standard des stocks comprennent:35 mm, 50 mm, 75 mm et 100 mm, avec des options plus approfondies disponibles en150 mm et 200 mm.
3. TCT contre HSS Coupeurs annulaires: Comparaison technique
Le choix entre les coupeuses à pointe en acier à grande vitesse (HSS) et en carbure de tungstène (TCT) dépend de la dureté du matériau, des conditions de travail et des exigences du lot.
4Compatibilité des matériaux et adéquation des pièces
Les coupeuses annulaires TCT sont excellentes pour le forage de matériaux durs, abrasifs ou générateurs de chaleur où les outils HSS sont rapidement ternes:
Acier de structure à haute résistance:Faisceaux I lourds, acier de canal, Q345/Q460 et plaques structurelles S355.
Acier inoxydable:Les aciers inoxydables austénitiques (304, 316) et duplex, qui résistent aux difficultés de durcissement.
Alliages durcis et résistants à l'usure:Plaques d'acier résistantes à l'abrasion, plaques blindées et acier d'outil trempé.
Les métaux de fonte et les métaux abrasifsFer ductile, fonte grise et alliages d'aluminium à haute teneur en silicium.
Tracé ferroviaire et aciérie lourde:Pistes de chemin de fer thermiquement traitées, poutres de grue et châssis de camion.
5Mécanisme de travail et évacuation des puces
Un procédé de forage de noyau réussi repose sur une évacuation efficace des copeaux et une gestion thermique:
Alignement de la broche du pilote central:L'épingle pilote repère la marque de perforation, aligne la coupe et ouvre la soupape d'huile interne pour permettre au liquide de refroidissement de s'écouler directement vers les dents de coupe.
Coupe périphérique:Les dents de carbure coupent une rainure annulaire dans le métal.
Éjection automatique de limaces:Une fois le trou terminé, un ressort interne force l'épingle pilote vers l'avant, éjectant instantanément la pellicule métallique au centre.
6. Industries ciblées et applications sur le terrain
Les forages de noyau TCT sont essentiels dans tous les secteurs de l'industrie lourde:
Structural Steel & Construction de bâtiments:Perçage de boulons et de trous de connexion dans les colonnes structurelles, les treillis en acier et les plaques de raccordement.
Ingénierie des ponts et infrastructures routières:Maintenance en terrain, renforcement et installation de plaques d'épissure sur des ponts de poutres en acier.
Construction navale, marine et offshore:Modification de la plaque de pont, assemblage de la coque et forage dans des environnements marins corrosifs et à haute résistance.
Infrastructure ferroviaire:Forage sur voie de lignes ferroviaires pour les dispositifs de signalisation, les plaques de pêche et les réparations de locomotives.
Machines et équipements lourds:Modification du châssis de camion, fabrication de bâtons de grue et traitement des plaques d'usure minières/agricoles.
7. Liste de sélection- Je ne sais pas.Guide de l'acheteur et fabrication sur mesure
La machine à allumer les allumettes:Vérifiez si votre perceuse magnétique utilise un couteau Weldon, Universal ou Quick-In.
Vérifiez la dureté du matériau:Sélectionnez TCT chaque fois que vous traitez de l'acier inoxydable, de l'acier allié ou des matériaux supérieurs à HRC 32.
Sélectionnez le DOC approprié:Veiller à ce que la profondeur de coupe (DOC) dépasse l'épaisseur de la pièce d'au moins 5 mm.
Le stock standard contre la production OEM sur mesure:
Tailles standard:Les fabricants conservent généralement un inventaire complet des diamètres et profondeurs réguliers (35/50/75/100 mm DOC) pour une expédition immédiate.
Ingénierie personnalisée:Des diamètres non standard (jusqu'à 250 mm+), des coupeurs extra-profonds (150 ∼ 200 mm DOC) et des géométries personnalisées peuvent être fabriqués sur demande sur la base de dessins ou d'échantillons techniques.
Conclusion
En combinant des extrémités de carbure de tungstène à micro-grains avec des géométries de dents optimisées, ces outils offrent une vitesse inégalée.stabilité thermique, et la durée de vie des outils sur les métaux durs et abrasifs.
Qu'il s'agisse de la fabrication de structures, de la construction de ponts ou de la réparation d'équipements lourds, le choix de la bonne découpeuse annulaire TCT garantit une productivité élevée et un coût global inférieur par trou.
1. Introduction : Qu'est-ce qu'une fraise annulaire HSS ?
Dans la fabrication moderne d'acier de construction, le travail des métaux et la construction lourde, l'efficacité et la qualité des trous sont primordiales. Les fraises annulaires en acier rapide (HSS)—également connues sous le nom de forets à carotter, mèches de fraiseuse magnétique ou fraises pour tôles d'acier—ont révolutionné la création de trous de précision.
Contrairement aux forets hélicoïdaux traditionnels qui retirent tout le matériau de tout le volume du trou, une fraise annulaire HSS ne coupe que sur la périphérie. Ce processus de coupe périphérique crée un noyau cylindrique (ou pastille) qui est éjecté une fois terminé, nécessitant beaucoup moins de puissance, de poussée et de temps tout en produisant des trous nets et sans bavures.
2. Qualités de matériaux : HSS M2 vs Cobalt M35 (5 % Co)
La sélection de la matière première appropriée est cruciale pour la durée de vie de l'outil, la vitesse de coupe et les performances globales. Chez CHENGDU BABOS TOOLS, nous fabriquons des fraises annulaires HSS haut de gamme en utilisant deux formulations d'acier rapide standard de l'industrie :
Acier rapide M2 (Qualité standard) :
Le M2 est le matériau de référence pour le perçage général d'acier de construction. Il offre un excellent équilibre entre ténacité, résistance à l'usure et rentabilité, ce qui en fait le choix le plus populaire pour l'acier au carbone standard, l'acier doux et les tôles de fer jusqu'à 400 N/mm² de résistance à la traction.
HSS Cobalt M35 (5 % Cobalt) :
Enrichi de 5 % de cobalt, la qualité M35 offre une dureté à chaud, une stabilité thermique et une résistance à l'usure supérieures sous une charge continue et intensive. Il est spécialement conçu pour le perçage d'alliages tenaces, d'aciers de construction durs et d'acier inoxydable (par exemple, 304, 316) où l'accumulation de chaleur provoque l'usure prématurée des outils standard.
3. Spécifications techniques clés et compatibilité
Types de queues
Pour garantir une compatibilité universelle avec diverses fraiseuses magnétiques (mag drills) et perceuses radiales, les fraises annulaires HSS sont disponibles en plusieurs conceptions de queue standardisées :
Queue Weldon 3/4" (19,05 mm) : Comporte deux méplats pour un double serrage par vis ; la queue la plus utilisée au monde (compatible avec les équipements Hougen, Rotabroach, Nitto et BABOS).
Queue universelle (19,05 mm) : Combine les méplats Weldon avec une rainure de changement rapide, offrant une compatibilité multi-ajustement avec divers porte-outils.
Queue Fein Quick-IN : Conçue pour les systèmes de verrouillage rapide sur les fraiseuses magnétiques spécialisées Fein.
Diamètres courants et profondeurs de coupe (DOC)
Tailles de trous à rotation élevée : Ø14 mm, Ø18 mm, Ø22 mm et Ø26 mm (correspondant précisément aux applications de boulonnage d'écartement standard M12, M16, M20 et M24).
Plages de profondeur de coupe : Série standard en 30 mm et 50 mm DOC ; Série étendue en 75 mm et 100 mm DOC pour les structures à tôles épaisses.
4. Géométrie avancée et caractéristiques d'ingénierie
Ce qui distingue une fraise annulaire HSS haute performance, c'est sa géométrie interne des dents et son processus de fabrication de précision :
Géométrie multi-dents à paroi mince : Réduit la résistance à la coupe, répartit uniformément la charge de copeaux sur les goujures et produit des finitions de trous lisses et sans vibrations, sans bavures.
Rectification de précision CNC : Les goujures entièrement rectifiées par CNC garantissent une concentricité serrée et une précision dimensionnelle, éliminant l'ovalisation des trous et le faux-rond de l'outil.
Compatibilité avec la goupille pilote interne : Conçue pour accepter des goupilles pilotes centrales qui délivrent en continu du liquide de coupe directement sur l'arête de coupe tout en facilitant l'éjection de la pastille.
5. Conseils de dépannage et d'entretien
Pour maximiser la durée de vie opérationnelle de vos forets à carotter HSS, suivez ces meilleures pratiques :
Utilisez toujours du liquide de refroidissement/lubrifiants : Le refroidissement interne continu empêche la surchauffe, préserve le tranchant des dents et assure une évacuation fluide des copeaux.
Maintenez une pression d'avance constante : Évitez les mouvements d'avance saccadés. Une pression constante et ferme permet à la géométrie des dents multi-dents de cisailler le métal proprement.
Vérifiez la fonctionnalité de la goupille pilote : Assurez-vous que la goupille éjectrice interne se déplace librement pour faciliter l'éjection fluide de la pastille après chaque coupe.
6. Fabrication OEM et marque privée avec BABOS
En tant que fabricant direct d'outils de coupe dédié avec plus de 16 ans d'expertise, CHENGDU BABOS CUTTING TECH CO., LTD. offre des partenariats complets de fabrication en marque privée et OEM/ODM pour les marques d'outils mondiales et les distributeurs industriels.
Gravure laser personnalisée : Gravure laser de haute précision de votre logo d'entreprise, de numéros de pièces personnalisés et de spécifications de taille directement sur la queue de l'outil.
Solutions d'emballage sur mesure : Tubes individuels en plastique moulé par soufflage haute résistance, emballage personnalisé en boîte de couleur et ensembles de fraises multi-pièces.
Quantités de commande flexibles : Faibles MOQ pour les lots personnalisés avec marque, avec support d'essai de tailles mixtes.
Assurance qualité à 100 % : Chaque fraise subit une inspection rigoureuse de la dureté, des tolérances de faux-rond et de l'intégrité de surface selon les normes d'exploitation conformes à l'ISO.
7. Foire aux questions (FAQ)
Q : Les fraises annulaires HSS peuvent-elles être utilisées sur l'acier inoxydable ?
R : Oui. Pour les applications sur acier inoxydable, nous recommandons fortement de choisir des fraises HSS Cobalt M35 (5 % Co) combinées à une huile de coupe appropriée pour résister à la chaleur élevée et à l'écrouissage.
Q : Quelle est la principale différence entre les fraises à queue Weldon et à queue universelle ?
R : Les queues Weldon comportent deux méplats entraînés par des vis de fixation, tandis que les queues universelles incluent à la fois des méplats et une rainure de verrouillage à changement rapide pour une compatibilité plus large avec différentes marques de fraiseuses magnétiques.
Q : Pourquoi choisir le HSS plutôt que les fraises annulaires TCT pour les trous de petit diamètre ?
R : Les fraises annulaires HSS offrent une plus grande ténacité et élasticité des dents, ce qui les rend moins sujettes à l'ébréchage des dents sur les petits diamètres (inférieurs à Ø20 mm) et les structures en acier à paroi mince dans des conditions d'alimentation manuelle ou portable.
Demandez votre liste de prix OEM personnalisée dès aujourd'hui
Site Web officiel : industrial-cuttingtools.com
Focus de fabrication : Fraiseuses annulaires HSS et TCT | Fraises rotatives en carbure de tungstène | Fraises monoblocs en carbure solide
Lorsqu'ils choisissent des broches rotatives en carbure de tungstène, la plupart des acheteurs se concentrent sur la qualité, la dureté ou la taille de la tige du carbure, mais négligent souvent l'un des facteurs de performance les plus importants: la géométrie des dents.
La conception des dents (également appelée flûte ou modèle de coupe) détermine directement la vitesse de coupe, l'efficacité de l'élimination des copeaux, la finition de la surface, la production de chaleur et la durée de vie de l'outil.
Si vous êtes un distributeur d'outils, un acheteur industriel ou un responsable des achats d'usine,La compréhension de la géométrie dentaire vous aidera à choisir la bonne broche en carbure pour chaque application et à éviter les coûts inutiles d'outillage..
Qu'est-ce que la géométrie des dents dans les broyeurs rotatifs au carbure?
La géométrie de la dent se réfère à la forme, la taille et la disposition des bords de coupe sur la tête de la broche en carbure.
- La façon agressive dont le matériel est enlevé
- Comme le bourreau coupe doucement
- Comment les puces sont déchargées
- Combien de temps dure la morsure?
Un motif dentaire bien conçu améliore l'efficacité de coupe de 30 à 50% et réduit considérablement l'usure des outils.
Types de dents courantes des broches de carbure
Type de dent
Apparence
Le meilleur pour
Caractéristiques
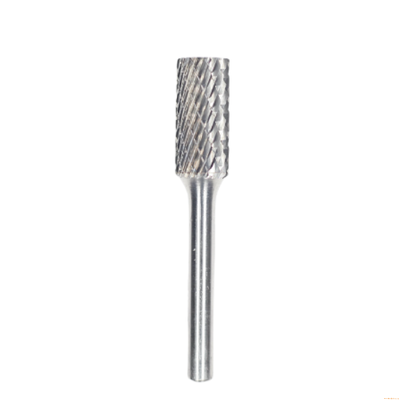
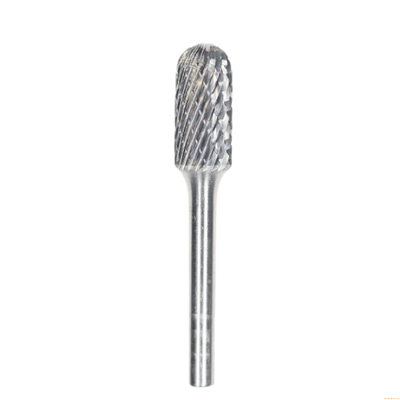
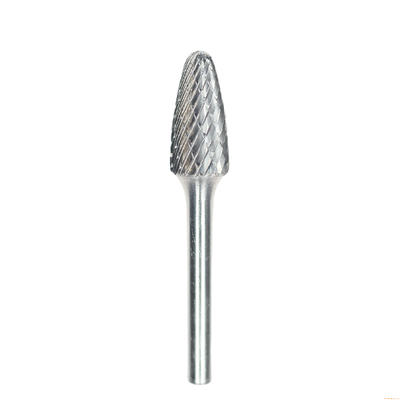
Coupe unique (SC)
Les dents en spirale dans une direction
Acier, fonte
Dépôt rapide des stocks
Double coupe (DC)
Dents tranchés
Acier inoxydable, acier trempéJe...
Finition plus lisse, coupe stable
Coupe en aluminium
Grande flûte simple
Aluminium, laiton, plastique
Anti-embouteillage
Coupe simple contre coupe double contre coupe en aluminium
Facteur de performance
Coupe unique
Coupe double
Coupe en aluminium
Vitesse de coupe
Je vous en prie.
Je vous en prie.
Je vous en prie.
Finition de surface
Je vous en prie.
Je vous en prie.
Je vous en prie.
Contrôle des puces
★
Je vous en prie.
Je vous en prie.
Stabilité des vibrations
Je vous en prie.
Je vous en prie.
Je vous en prie.
Le meilleur pour
Acier, fonte
SS, acier allié
Aluminium, cuivre
*Si vous vendez à des ateliers de métal ou à des distributeurs, incluez toujours les trois types de dents dans votre catalogue, car ils couvrent 90% des besoins du marché.
Comment la géométrie des dents affecte les performances de coupe
1Efficacité de l'enlèvement des copeaux: les grandes flûtes éliminent les copeaux plus rapidement (le mieux pour l'aluminium), tandis que les dents tranchées réduisent la taille des copeaux (le mieux pour l'acier inoxydable).
2Vitesse de coupe: la géométrie agressive de la flûte augmente le taux de retrait, mais nécessite également des tours de roulement plus élevés et des outils stables.
Vitesses de fonctionnement recommandées
Pour les véhicules à moteur à commande autonome:
3 mm ((1/8 ")
6 mm ((1/4 ")
10 mm ((3/8 ")
12 mm ((1/2 ")
16 mm ((5/8 ")
Vitesse de fonctionnement maximale
90000
65000
55000
35000
25000
Aluminium, plastique
Portée utilisable
60000 à 80000
15000 à 60000
10 000 à 50 000
7 000 à 30000
6000 à 2000
Vitesse de démarrage recommandée
65000
40000
25000
20000
15000
Le cuivre, le fonte
Portée utilisable
45000 à 80000
22500 à 60000
15000 à 40000
11000 à 30000
9000 à 2000
Vitesse de démarrage recommandée
65000
45000
30000
25000
20000
Acier doux
Portée utilisable
60000 à 80000
450000 à 60000
30000 à 40000
22500 à 30000
18000 à 200000
Vitesse de démarrage recommandée
80000
50000
30000
25000
20000
Acier traité au fer, etc.
Portée utilisable
60000 à 80000
30000 à 4500
19000 à 30000
15000 à 22500
12000 à 18000
Vitesse de démarrage recommandée
80000
40000
25000
20000
15000
3Génération de chaleur: mauvais type de dent = chaleur excessive = usure de l'outil + brûlures sur la pièce.
4- Vibration et stabilité: les broches à double coupe réduisent les vibrations et améliorent le contrôle, idéales pour les opérations manuelles de broyeur à matrices.
5Durée de vie de l'outil: la géométrie des dents optimisée réduit le frottement et la charge, prolongeant la durée de vie de l'outil de 25 à 40%.
Choisir la bonne géométrie dentaire pour différents matériaux
Matériel
Type de dent recommandé
Motifs de la recommandation
Acier au carbone
Coupe unique
Coupe agressive
d'acier inoxydable
Coupe double
Prévient le durcissement du travail
Acier trempé
Coupe double
Coupe stable
D'aluminium
Coupe en aluminium
Éviter le chargement
Titane
Coupe double
Stabilité sous chaleur
Lumière
Coupe en aluminium
Coupe propre
FAQ Les acheteurs aussi
Q1: Quel type de dent de carburant dure le plus longtemps?
En général, les béquilles à double coupe offrent le meilleur équilibre entre la vitesse et la durée de vie de l'outil.
Q2: Puis-je demander une géométrie dentaire spéciale?
Oui, la personnalisation OEM de la conception des dents est disponible pour les commandes en volume.
Q3: Quel type de dent est le meilleur pour l'acier inoxydable?
Les éboulements coupés à deux tranches réduisent le durcissement et facilitent le contrôle.
Conclusion
La géométrie des dents contrôle directement la vitesse de coupe, l'enlèvement des copeaux, la finition de la surface, la chaleur et la durée de vie de l'outil.
Nous fabriquons des broches rotatives au carbure de tungstène pour les distributeurs d'outils mondiaux et les utilisateurs industrielsNous avons les principaux avantages suivants:
- WC en carbure de grain ultrafin
- meulage CNC à 5 axes
- Brassage à l'argent à haute résistance
- Géométrie dentaire standard et personnalisée
- Prix d'usine + livraison rapide
Les chantiers navals représentent l'un des environnements opérationnels les plus exigeants pour les fraises rotatives en carbure. Lors de la fourniture d'outils pour la construction navale et marine, les normes standard rarement suffisantes. Pour répondre aux véritables exigences de l'atelier, une ingénierie précise est nécessaire, des géométries de dents sur mesure aux nuances de matières premières et tailles de grains optimisées.
Comprendre les réalités opérationnelles des chantiers navals
La préparation de surface sur les chantiers navals se caractérise par un meulage grossier continu et intensif. Les opérateurs s'attaquent fréquemment à des plaques d'acier épaisses, des cordons de soudure lourds, des projections de soudure, de la calamine épaisse et de la rouille tenace à l'aide de meuleuses droites pneumatiques à couple élevé sous des charges lourdes prolongées.
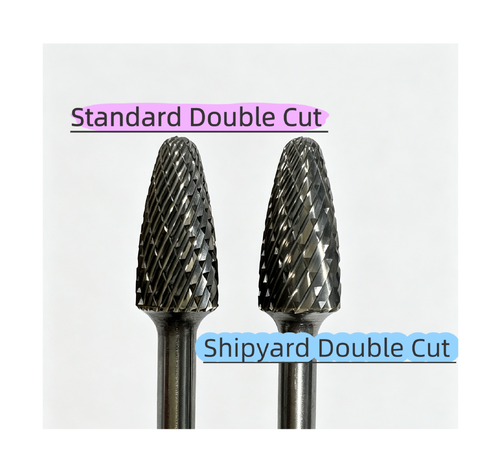
Voici comment les fraises à double taille standard se comparent aux fraises pour chantiers navals intensives dans ces conditions de travail :
Répartition des différences clés
1. Géométrie des dents et conception structurelle (différence fondamentale)
Double taille standard (standard 24 dents) :
Caractéristiques de conception :Tranchants plus étroits, densité de dents plus élevée et pointes de dents plus fines.
Application cible :Usinage polyvalent conçu pour équilibrer l'enlèvement de matière et la finition de surface. Idéal pour la fabrication de moules, les petites pièces, l'ébavurage léger et les nettoyages de soudure mineurs.
Limites :Lorsqu'elles sont utilisées sur des cordons de soudure lourds ou de la calamine épaisse, les tranchants standard s'encrassent facilement, génèrent de la chaleur et subissent un ébréchage prématuré des pointes. Elles manquent tout simplement de la durabilité nécessaire pour une charge continue et lourde.
Double taille intensive pour chantiers navals (20 dents pour chantiers navals) :
Caractéristiques de conception :Pas de dents plus large avec des gouges de copeaux nettement plus profondes et plus larges. Le nombre total de dents est réduit à environ 20, avec des angles d'attaque personnalisés et des racines de dents renforcées pour une meilleure résistance aux chocs.
Application cible :Enlèvement de matière intensif spécialement conçu pour les cordons de soudure massifs, les projections lourdes et la calamine épaisse sur les tôles de navires.
Avantages clés :L'excellente évacuation des copeaux empêche l'encrassement et la brûlure, même sous une forte pression de l'opérateur. Les têtes de coupe renforcées résistent à l'ébréchage sous l'impact, offrant des taux d'enlèvement de matière (MRR) maximums et une durée de vie de l'outil considérablement plus longue.
Compromis :Laisse un profil de surface plus rugueux, ce qui le rend plus adapté à l'enlèvement de matière primaire qu'à la finition fine.
2. Nuance de carbure et métallurgie
Double taille standard :Utilise du carbure de tungstène standard à grain fin adapté à l'usinage quotidien. Les alternatives de marché de gamme inférieure utilisent souvent des grains plus grossiers qui se dégradent rapidement sous une chaleur intense.
Spécial chantier naval :Formulé avec du carbure de tungstène à grain ultra-fin, offrant une résistance à la rupture transversale (TRS) supérieure et une dureté à haute température ("dureté rouge"). Comme le meulage continu génère une chaleur extrême, les fraises de qualité chantier naval conservent leur tranchant beaucoup plus longtemps sans recuit. Certaines versions de haute qualité sont également dotées de revêtements spécialisés résistants à l'usure pour une durée de vie prolongée.
3. Environnements d'application principaux
Double taille standard :Ateliers d'usinage, fabrication d'outils et de matrices, travaux légers en fonderie et finition semi-fine de composants en acier inoxydable ou plus petits.
Spécial chantier naval :Chantiers navals, fabrication offshore, fabrication d'acier de construction et fabrication de machines lourdes nécessitant un meulage grossier de longue durée sur des soudures de tôles épaisses et des couches de rouille.
4. Manipulation par l'opérateur et efficacité de meulage
Double taille standard :Offre une faible résistance à la coupe, des vibrations minimales et une finition de surface plus lisse. Cependant, le taux d'enlèvement de matière est limité et l'outil peut caler ou ralentir sous des avances lourdes.
Spécial chantier naval :Offre une coupe agressive et un enlèvement de matière rapide pour dégager rapidement les soudures épaisses. Les opérateurs bénéficient de temps de cycle plus rapides sur les travaux grossiers, bien qu'une finition secondaire puisse être nécessaire en fonction des spécifications du travail.
Recommandation
La sélection de la géométrie de fraise rotative correcte a un impact direct sur votre efficacité opérationnelle et vos coûts de consommables. Avant de commander, partagez vos conditions de travail spécifiques et vos matériaux cibles avec notre équipe technique afin que nous puissions vous recommander la configuration de fraise optimale pour votre application.
La technologie de brasage et la sélection du matériau de brasage déterminent directement le niveau de qualité de la fraise en carbure.
La technologie de soudage des fraises rotatives en carbure est l'un des facteurs clés qui affectent leur qualité. Le choix des matériaux de soudage et des procédés de soudage détermine directement le niveau de qualité des fraises rotatives en carbure.
Sélection des matériaux de soudage : Les fraises rotatives en carbure utilisent un matériau de brasage à l'argent de type sandwich, avec de l'argent aux deux extrémités et une couche centrale en alliage de cuivre entre les deux. La température de soudage pour ce matériau est d'environ 800°C, ce qui est beaucoup plus bas par rapport à la température de soudage de 1100°C requise pour les matériaux de brasage au cuivre. Cela limite considérablement les dommages aux propriétés du carbure, réduit le stress de soudage, prévient les microfissures dans le carbure et offre une meilleure résistance au soudage.
Sélection des méthodes de soudage : Il existe actuellement deux méthodes de soudage principales sur le marché : le brasage à l'argent à fond plat et le brasage au cuivre par trou de queue. Le brasage à l'argent à fond plat a une structure plus simple, un stress de soudage plus faible et une température de soudage requise plus basse, ce qui préserve mieux les performances de l'alliage et de la tige en acier. D'autre part, le brasage au cuivre par trou de queue permet d'économiser du matériau en carbure et est moins cher, mais la température de soudage plus élevée peut endommager les propriétés du carbure.
Équipement et processus de soudage : L'utilisation de machines de soudage automatiques est une partie cruciale du processus. Dans le processus de soudage automatique, la pointe en carbure et la tige en acier peuvent s'aligner automatiquement pour le brasage sans intervention manuelle, garantissant grandement la stabilité de la qualité du soudage et une excellente coaxialité entre la tige en acier et la pointe en carbure après le soudage.
Pourquoi la technologie de brasage à l'argent à fond plat est-elle essentielle pour les fraises en carbure ?
La défaillance la plus courante des limes rotatives est la "rupture de la tête" au point de soudure. Chez BABOS, nous éliminons ce risque en utilisant la technologie avancée de brasage à l'argent à fond plat.
Contrairement aux méthodes de soudage standard, notre processus implique :
Contact de surface maximisé : La conception à fond plat assure un contact à 100 % entre la tête en carbure et la tige en acier, créant une liaison significativement plus solide que les joints pointus ou irréguliers traditionnels.
Soudure argentée de première qualité : Nous utilisons un apport de brasage argenté de haute qualité, qui offre une conductivité thermique et une résistance aux chocs supérieures, empêchant l'outil de se desserrer en raison de la dilatation thermique lors du meulage intensif.
Garantie "zéro rupture" : Cette technique de soudage de précision garantit que nos outils peuvent supporter des RPM élevés et une pression latérale extrême, offrant aux distributeurs industriels et aux utilisateurs finaux des performances fiables et "sans risque".
En tant qu'entreprise avec plus de dix ans d'expérience dans la recherche et le développement de matériaux en carbure, Chengdu BABOS Cutting Tools a une compréhension approfondie des performances des matériaux en carbure. Lors du processus de soudage des fraises rotatives, nous utilisons une technologie de brasage à l'argent à fond plat entièrement automatisée, qui protège grandement les performances de l'alliage et assure une excellente coaxialité entre la tige en acier et la pointe en carbure.
Rédigé par : Villa Wang
LinkedIn : https://www.linkedin.com/in/villa-wang-938973339